Metall kukunli qarshi kalıplama (MIM) va CNC ishlov berish o'rtasidagi farqlar
Metall qismlarni tayyorlash uchun ikkita keng tarqalgan usul mavjud: MIM (Metal Injection Molding) va CNC ishlov berish. Tibbiyot, avtomobilsozlik, aerokosmik va elektronika kabi sohalar bu ikki usulga tayanadi. Printsiplar boshqacha, ilovalar ham juda boshqacha. Mahsulotlarni ishlab chiqarishda to'g'ri jarayonni tanlash juda muhimdir.
MIM (Metal qarshi kalıplama) dan boshlaylik. Oddiy qilib aytganda, u plastik inyeksion kalıplama va kukunli metallurgiyani, xususan, kichik, murakkab metall qismlarni tayyorlashni birlashtiradi. Jarayon materialni hosil qilish uchun metall kukunini bog'lovchi bilan aralashtirishni, so'ngra uni shakllantirish uchun qolipga quyishni o'z ichiga oladi. Keyin bog'lovchi isitish orqali chiqariladi va nihoyat, material sinterlanadi, natijada zich metall qism hosil bo'ladi. Ko'pgina materiallar, jumladan zanglamaydigan po'lat, past{4}}qotishma po'lat, asbob po'lati va titan qotishmalaridan foydalanish mumkin. Kukun odatda 5 dan 20 mikrometrgacha o'lchamga ega va xom ashyo tarkibidagi metall miqdori taxminan 65% dan 72% gacha, asosan uni juda mo'rtlashtirmasdan yaxshi qoliplashni ta'minlash uchun. MIM odatda kichik, murakkab qismlar va katta hajmdagi-ishlab chiqarish uchun ishlatiladi.
Keyin ko'pchilik ko'proq tanish bo'lgan CNC ishlov berish mavjud. Bu materiallarni kesib, asta-sekin qattiq materialni kerakli shaklga keltirish uchun kompyuter{1}}boshqariladigan mashinani o'z ichiga oladi. U metall, plastmassa va yog'och bilan ishlatilishi mumkin, bu yuqori aniqlik va takrorlanuvchanlikni ta'minlaydi. U aerokosmik, avtomobilsozlik va tibbiyot kabi talabchan sohalarda keng qo'llaniladi.
Ularning orasidagi eng katta farq shundaki, MIM qo'shimcha ishlab chiqarish bo'lib, unda materiallar asta-sekin yig'iladi; CNC bu subtractiv ishlab chiqarish bo'lib, unda materiallar asta-sekin kesiladi. Ular butunlay qarama-qarshi yondashuvlardir.
Xarajatlar ham har xil. MIM qoliplari dastlabki bosqichlarda qimmatga tushadi, lekin hajm oshgani sayin birlik narxi pasayadi, ayniqsa CNC mos kela olmaydigan murakkab qismlar uchun. CNC buning aksi: oddiy qismlarning kichik partiyalari uchun-u tejamkor, lekin qism qanchalik murakkab bo'lsa, CNC ko'proq vaqt va pul oladi va hatto katta hajmlarda ham xarajat kamaymaydi.
Dizayn modifikatsiyalari yanada murakkabroq. MIM (Mexanik ishlab chiqarish) mashinasining strukturasini o'zgartirish, asosan, qolipni qayta loyihalashni talab qiladi, bu esa qimmat va vaqtni talab qiladi-. CNC (Kompyuterning raqamli boshqaruvi) faqat dasturni o'zgartirishni talab qiladi va uni xohlagancha o'zgartirish mumkin, bu esa uni yanada moslashuvchan qiladi.
Dizayn modifikatsiyalari yanada murakkabroq. MIM (Mexanik ishlab chiqarish) mashinasining strukturasini o'zgartirish, asosan, qolipni qayta loyihalashni talab qiladi, bu esa qimmat va vaqtni talab qiladi-. CNC (Kompyuterning raqamli boshqaruvi) faqat dasturni o'zgartirishni talab qiladi va uni xohlagancha o'zgartirish mumkin, bu esa uni yanada moslashuvchan qiladi.
MIMning afzalliklari orasida deyarli hech qanday chiqindi yo'qligi, ichki stressning pastligi, deformatsiyaga nisbatan kam sezgirlik va{0}}ishlab chiqarishning tez sur'ati, bitta qolip ko'p miqdorda qismlarni ishlab chiqarishga qodir. Shu bilan birga, kamchiliklar ham aniq: sinterlash materialning xususiyatlariga ta'sir qilishi va deformatsiyaga olib kelishi mumkin; xom ashyoning saqlash muddati bor; va material tanlash CNC ishlov berishdan ko'ra kamroq kengdir, bu uni faqat kichik qismlardan kichik va o'rta partiyalar ishlab chiqarish uchun mos qiladi.
CNC ishlov berishning afzalliklari yuqori aniqlik, moslashuvchan material tanlash, tez kichik{0}}partiya ishlab chiqarish va oson o'zgartirishdir. Kamchiliklari - ko'proq chiqindilar, murakkab qismlarning yuqori narxi, katta hajmdagi ishlab chiqarish uchun qo'shimcha mashinalarga bo'lgan ehtiyoj va kesish paytida ichki stress, vaqt o'tishi bilan deformatsiyaga olib kelishi mumkin.
Materiallar nuqtai nazaridan MIM zanglamaydigan po'lat, asbob po'lati, titanium, kobalt{0}}xrom, yuqori{1}}haroratli qotishmalar, karbonli po'lat, nikel qotishmalari va volfram qotishmalaridan, asosan, chang shaklida foydalanishi mumkin. CNC yanada ko'p qirrali bo'lib, alyuminiy, titanium, mis, zanglamaydigan po'lat va qotishma po'lat kabi deyarli barcha materiallardan foydalanishga qodir va qattiq materiallardan bevosita foydalanish mumkin.
MIM (Mexanik ishlab chiqarish) ni qachon tanlash kerak? Hajmi katta bo'lsa, qismlar kichik (afzal 40 gramm ostida, 100 grammdan oshmasligi kerak), tuzilish murakkab, bardoshlik talablari ularning chegarasida emas, dizayn o'zgarmaydi, siz materiallarni tejashni xohlaysiz va ikkilamchi ishlov berishni minimallashtirasiz.
CNCni qachon tanlash kerak? Kichik partiyalar, juda yuqori aniqlik, katta qismlar, yuqori stress, maxsus materiallar, tez-tez dizayn o'zgarishi va juda barqaror ishlash.
MIM sifatini nazorat qilish ham juda muhimdir. Xom ashyo va bog'lovchilar zavodga kirganda tekshirilishi kerak. Kalıplamadan so'ng, yashil tananing o'lchamini o'lchash kerak, shuningdek, zichlik va ishlashni tekshirish kerak. Sinterlashdan keyin o'lcham, bardoshlik, sirt va ishlash ham tekshirilishi kerak. Statistik jarayon nazorati hurdalarni kamaytirish uchun uni kuzatib borish uchun ishlatiladi.
Umuman olganda, MIM murakkab, yuqori hajmli-va arzon ilovalar uchun javob beradi; CNC yuqori aniqlik, moslashuvchanlik va keng turdagi materiallar uchun javob beradi. Eng yaxshi variant yo'q; tanlov sizning qismlaringizning o'lchamiga, tuzilishiga, hajmiga, aniqlik talablariga va byudjetiga bog'liq. To'g'ri variantni tanlash eng samarali -bo'ladi.
Turli sohalarda kukunli inyeksion kalıplamaning amaliy qo'llanilishi
|
Ishlab chiqarish raqami |
Qo'llash sohalari |
Kukunli inyeksion kalıplama mahsulotlari |
|
1 |
Elektron aloqa |
SIM-karta uyasi, vibrator, disk drayv komponentlari, kabel ulagichlari, elektron trubka korpuslari, kompyuter bosma kallaklari, elektron paketlar, issiqlik qabul qiluvchi materiallar |
|
2 |
Avtomobil sanoati |
Olovni boshqarish blokirovkasi komponentlari, turbo zaryadlovchi rotori, vana yo'riqnomasi komponentlari, avtomobil tormoz tizimining komponentlari, avtomobil quyosh soyabon komponentlari |
|
3 |
Tibbiy asboblar |
Ortodontik qavslar, ichki tikuv ignalari, biopsiya forsepslari, radiatsiya qalqoni |
|
4 |
Kundalik foydalanish uchun mrticles |
Soat qutilari, soat tasmalari, soat tokalari, golf klubi boshlari va choyshablari, sport poyafzallari qisqichlari, sport o'qotar qurollari qismlari, hujjatlarni bog'lovchi zımbalar, kichik ko'zoynak qismlari, xavfsizlik qulflari va sartarosh qaychi. |
|
5 |
Mashinasozlik sanoati |
Noto'g'ri frezalashtirgichlar, kesish asboblari, mikro tishli va kichik mexanik qismlar, to'qimachilik dastgohlari |
|
6 |
Qurol va jihozlar |
Mina rotori, miltiq tetigi, zirh-teshuvchi snaryad yadrosi, old ko‘rish poydevori, strelka o‘qlari |
|
7 |
Aerokosmik |
Samolyot qanotlari ilgaklari, raketa nozullari, raketa dumlari qanotlari, sopol turbinali pichoq yadrolari |
Avtomobil nozik qismlari uchun MIM (mexanik ishlab chiqarish) ning odatiy ilovalari
Viteslar (quvvat/uzatish tizimlari)
Ilova stsenariylari
Dvigatel vaqtini o'lchash moslamasi, moy nasosi/suv pompasi uzatmasi, transmissiya sinxronizatori uyasi, aktuator pinioni.
Material
Fe-Ni qotishma po'lat, 420 zanglamaydigan po'lat, 17-4PH (yuqori mustahkamlik / aşınmaya bardoshli).
Asosiy qiymat
Murakkab tish profillari va o'rnatilgan uyasi / kaliti ishlov berish bosqichlarini kamaytiradi.
Zichlik 7,6 g/sm³ dan katta yoki unga teng, tish sirtining qattiqligi HRC 40~50,-eskilikka chidamli va charchoqqa chidamli-.
Ommaviy ishlab chiqarish (yillik quvvati 100 000 donadan ortiq yoki unga teng) ishlov berishdan 30-50% kamroq turadi.

Avtomobil MIM Gear
Sensor korpusi (elektron boshqaruv tizimi)
Ilova stsenariylari
ABS sensori, harorat/bosim sensori, gaz kelebeği holati sensori korpusi va taglik.
Material
304/316 zanglamaydigan po'lat (korroziyaga chidamli), alyuminiy qotishmasi (engil).
Asosiy qiymat
Yupqa{0}}devorli (0,5~1,5 mm) + o'rnatilgan muhrlangan truba/o'rnatish teshigi, himoya darajasi IP67+.
U yaxshi elektromagnit ekranlash xususiyatlariga ega, bu esa avtomobil elektronikasining shovqinlarga qarshi{0}}qoidalariga mos keladi.
Avtomatlashtirilgan yig'ish liniyalari uchun mos keladigan yuqori o'lchamli mustahkamlik.
Yoqilg'i injektori komponentlari (yonilg'i tizimi)
Ilova stsenariylari
Benzin/dizel injektor klapan korpusi, igna klapan o‘rindig‘i, oqimni boshqarish halqasi, yuqori-bosimli yog‘ kamerasi majmuasi.
Material
Yuqori haroratli qotishmalar (masalan, Inconel 718), 440C zanglamaydigan po'lat (yuqori harorat/yuqori bosim/korroziyaga chidamli).
Asosiy qiymat
Mikro-nozik oqim yo'li (ph0,1 ~ 0,5 mm) + yuqori-bosimli muhrlangan sirt 200 ~ 300 barlik yuqori- bosim sharoitlarini qondirish uchun bir bo'lakda hosil bo'ladi.
U yuqori haroratlarga (-40 daraja ~150 daraja), yoqilg'i korroziyasiga chidamli va yuqori uzoq muddatli ishonchlilikka ega.
U nozik ishlov berishni almashtiradi, kichik/chuqur teshiklarni qayta ishlash muammosini hal qiladi va hosildorlikni 95% ga oshiradi+.
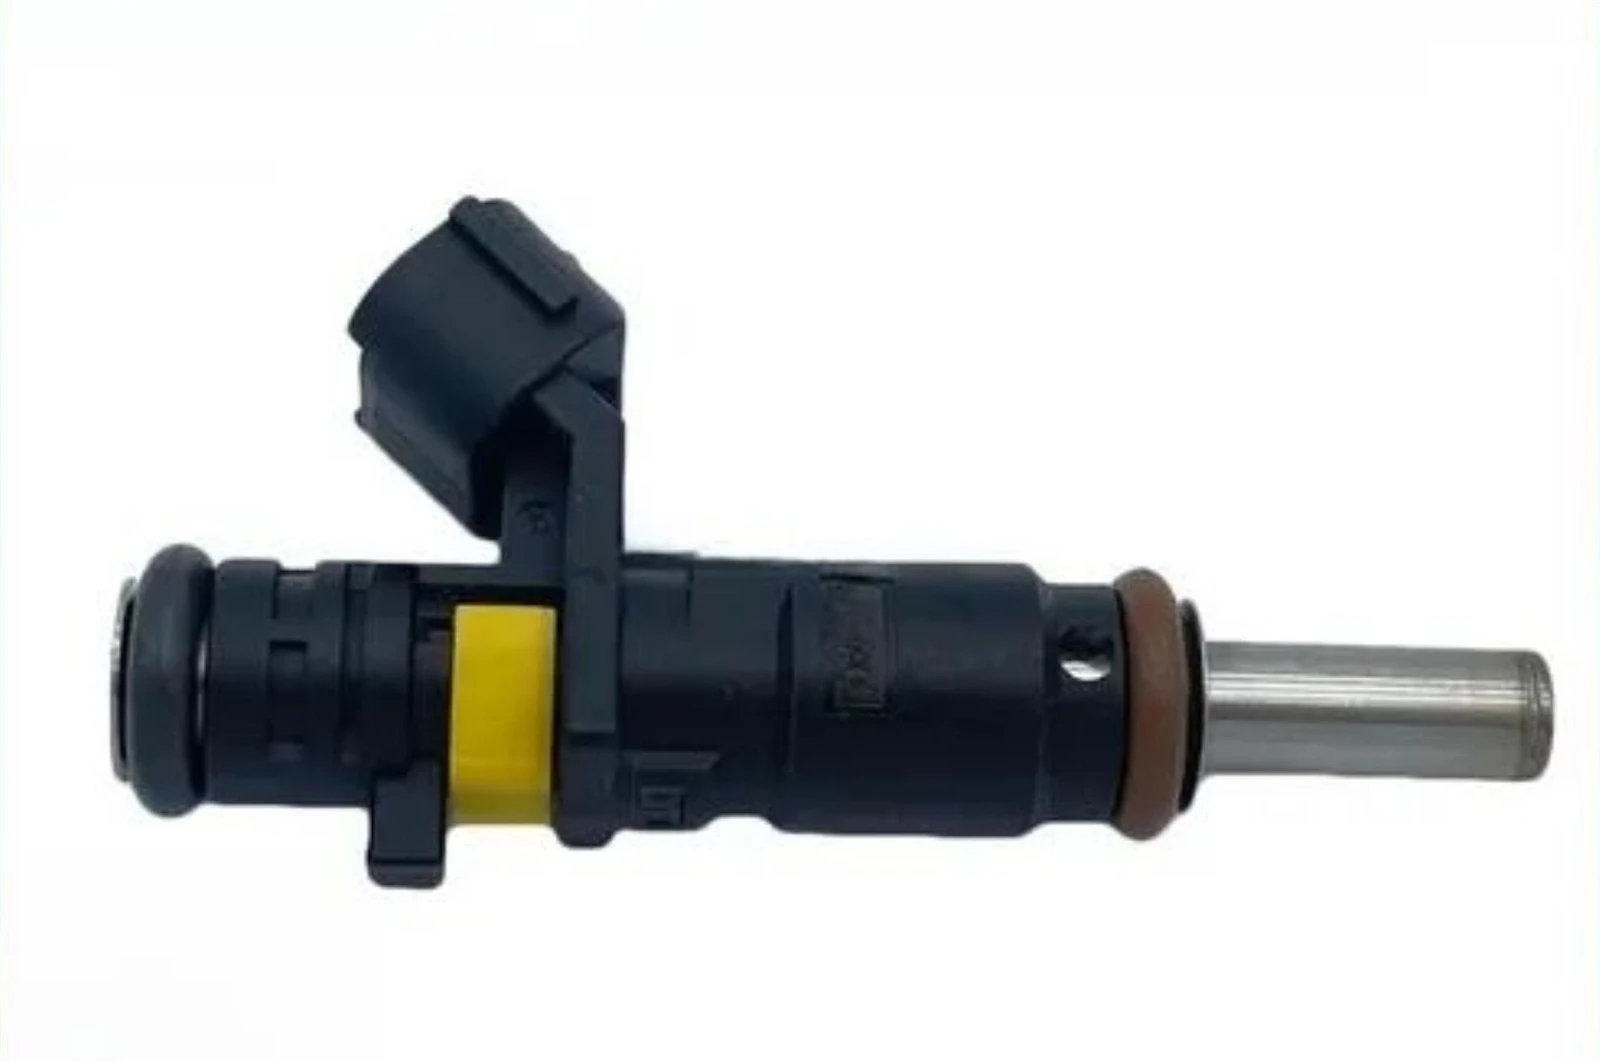
Avtomobil MIM yonilg'i injektori komponentlari
Boshqa aniq komponentlar
Turbo zaryadlovchi
Kichik pervanel, sozlash halqasi, issiqlik qalqoni (yuqori haroratli qotishma, engil + yuqori haroratga chidamli).
Vites qutisi
Shift vilkalar, slayderlar va hidoyat bloklari (murakkab tuzilish + aşınmaya bardoshli-, zarb qilish/ishlov berish o'rnini bosuvchi).
Tormoz tizimi
ABS aktuator klapan yadrosi, proportsional valf majmuasi (yuqori aniqlik + ishonchli muhrlanish).
MIM nozik avtomobil qismlari sohasida "ixtiyoriy" texnologiyadan "afzal" texnologiyaga aylandi, ayniqsa viteslar, sensorlar korpuslari va yonilg'i injektor qismlari kabi kichik va murakkab komponentlar uchun. U unumdorlik, aniqlik, xarajat va yengillikni muvozanatlashtirib, uni yuqori darajadagi-avtomobillarni ishlab chiqish va yangi energiya transformatsiyasi uchun asosiy ishlab chiqarish texnologiyasiga aylantiradi.